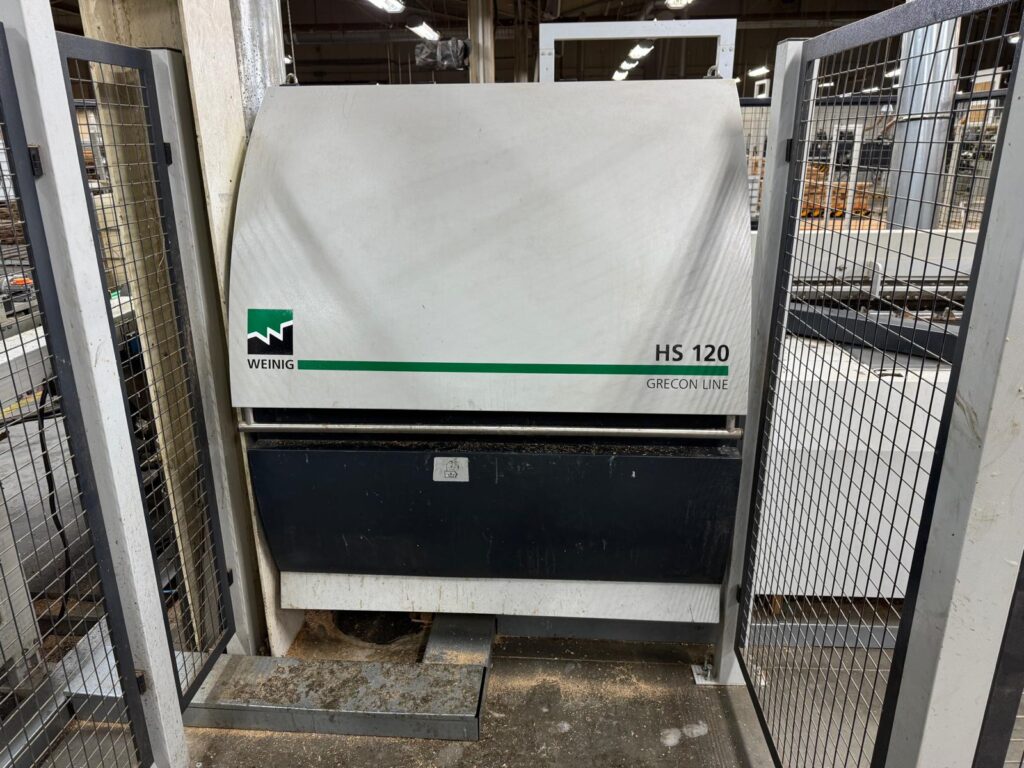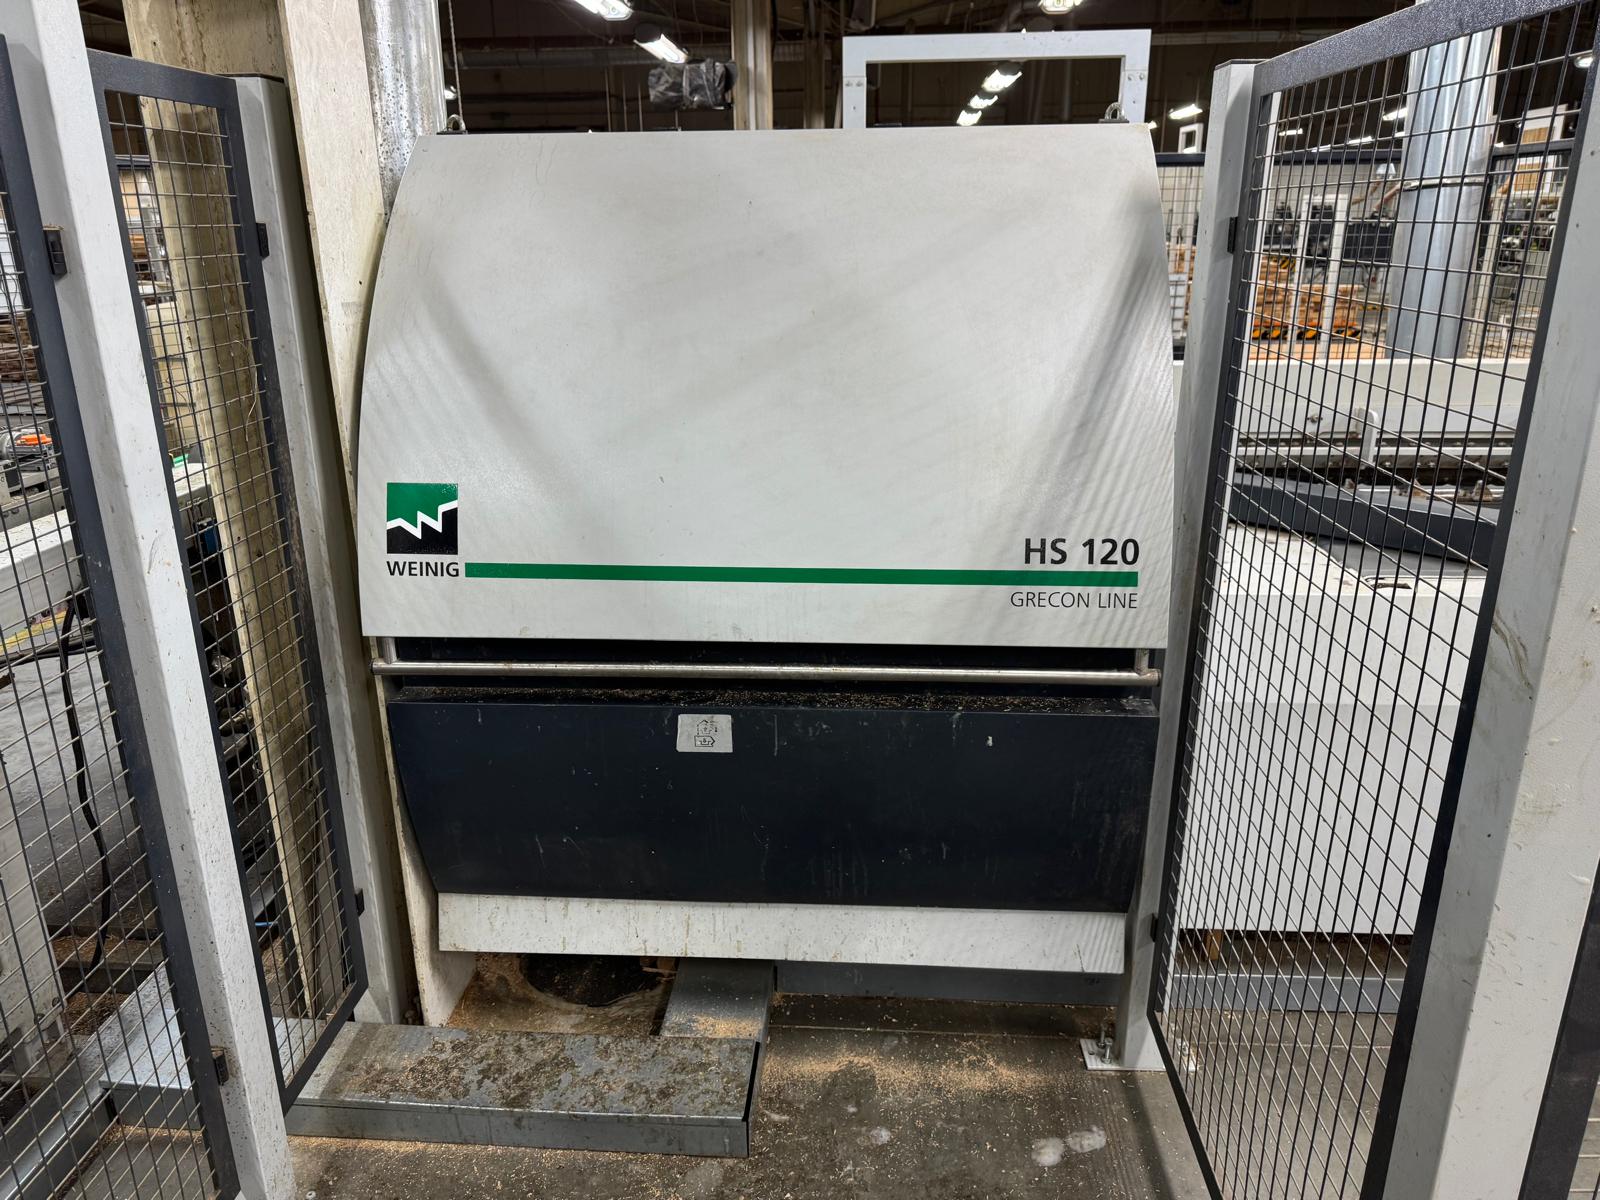
WEINIG GRECON HS120 2018 + ABB – kompletna, zautomatyzowana linia do przemysłowego łączenia drewna na mikrowczepy (finger joint). Linia wyposażona w robota ABB IRB 6640, dwie stacje frezujące, system kontroli kleju GlueEye Vision oraz prasę do elementów o długości ok. 6100 mm. Kompletna używana linia produkcyjna dostępna na sprzedaż.
WEINIG GRECON HS120 to kompletna, zautomatyzowana linia do przemysłowego łączenia krótkich elementów z drewna litego metodą mikrowczepów (finger joint), wyprodukowana w 2018 r. w konfiguracji HS 120 LI.
Linia została rozbudowana o zrobotyzowany system automatycznego załadunku z robotem ABB IRB 6640 i dwiema celami paletowymi, umożliwiającymi naprzemienne podawanie materiału. Proces obejmuje automatyczne podawanie elementów, frezowanie profili mikrowczepowych, aplikację kleju z kontrolą GlueEye Vision, wstępne łączenie, cięcie na zadaną długość, prasowanie oraz automatyczny odbiór i buforowanie gotowych elementów.
WEINIG GRECON HS120 – parametry techniczne.Automatyczny system załadunku ABB
Pozostałe wyposażenie
Media: 400 V / 3 fazy, sprężone powietrze 6–8 bar (orientacyjne zapotrzebowanie ok. 1,5–2,0 m³/min), instalacja odciągowa oraz dostęp do internetu dla systemów kontroli i diagnostyki.
WEINIG GRECON HS120 jest przeznaczona do przemysłowej obróbki krótkich elementów z drewna litego oraz ich łączenia wzdłużnego na mikrowczep w elementy o długości do ok. 6100 mm.
Uzyskany materiał może być wykorzystywany do dalszej produkcji płyt klejonych, blatów, listew, elementów meblowych, elementów konstrukcyjnych oraz innych półfabrykatów z drewna litego.
Palety z materiałem → robot ABB → podawanie do HS 120 → frezowanie mikrowczepów → aplikacja kleju → wstępne łączenie → cięcie na długość → prasowanie → odbiór i buforowanie
Palety z wcześniej przygotowanymi i przesortowanymi elementami umieszczane są w dwóch celach załadunkowych. Robot ABB IRB 6640 automatycznie pobiera materiał i przekazuje go na układ podawania linii GRECON HS 120.
Elementy przechodzą przez dwie stacje frezujące, gdzie wykonywane są profile mikrowczepowe na ich końcach. Następnie automatyczny system nanosi klej, a poprawność jego aplikacji kontrolowana jest przez GlueEye Vision.
Przygotowane elementy trafiają do stacji wstępnego wczepiania, gdzie są kolejno łączone. Po osiągnięciu zadanej długości piła poprzeczna odcina element i przekazuje go do prasy.
W prasie następuje właściwe dociśnięcie i zespolenie połączeń mikrowczepowych. Gotowe elementy odbierane są na podnośniku nożycowym FAMAD DBNA-40T DUO, a następnie mogą być kontrolowane i transportowane do systemu rolkowego oraz magazynu buforowego.