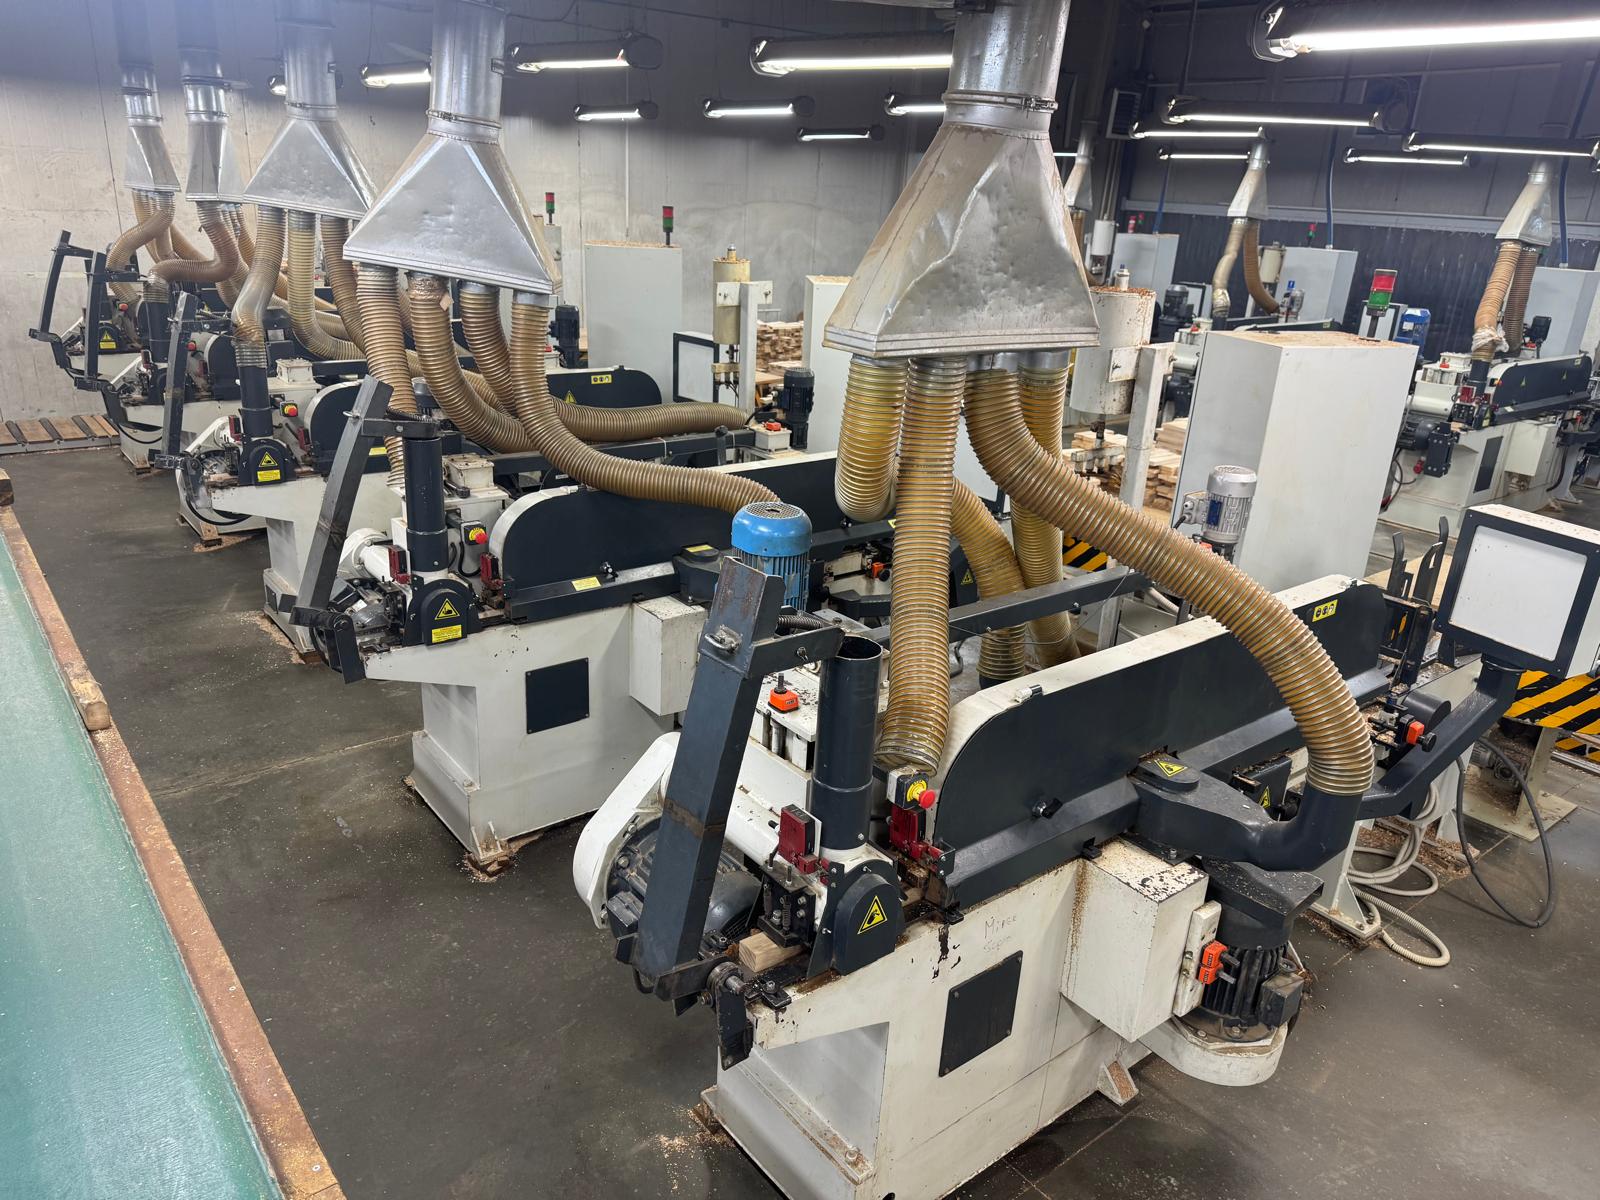
TECH-TOM STG-2 / STG-4 – linia wstępnego strugania krótkich elementów drewnianych
Linia polskiego producenta TECH-TOM, wyprodukowana w 2021 roku i ostatnio zmodyfikowana w 2024 roku. Zestaw tworzy gniazdo wstępnego strugania, kalibrowania i sortowania krótkich elementów z suchego drewna liściastego.
Konfiguracja obejmuje pięć par strugarek: pięć dwuwrzecionowych STG-2 i pięć czterowrzecionowych STG-4 pracujących w linii, a także jedną dodatkową STG-4 jako maszynę zapasową. Między strugarkami działają podajniki automatycznie odbierające, obracające o 180° i przekazujące materiał do drugiego etapu obróbki.
Strugarka dwustronna STG-2 i strugarka czterostronna STG-4
Strugarka TECH-TOM STG-2 obrabia górną i dolną powierzchnię krótkich elementów drewnianych. Strugarka czterostronna TECH-TOM STG-4 wykonuje następnie obróbkę góry, dołu oraz obu boków. Oba typy strugarek pracują w parach, tworząc linię wstępnego strugania drewna.
Wyposażenie obejmuje transportery rolkowe do palet, podnośniki nożycowe, magazynki podające, transporter odbiorczy, stół sortowniczy oraz stanowiska odkładania materiału. Posuw i prowadzenie drewna w strugarkach odbywają się za pomocą łańcucha kolcowego.
Według informacji właściciela linia zaopatrywała dwie linie WEINIG GRECON HS 120 w elementy przygotowane do czopowania i łączenia na mikrowczep. Linie HS 120 nie są częścią opisanego zestawu TECH-TOM.
Lokalizacja: Polska, województwo podkarpackie, rejon Rzeszowa.
Identyfikacja i zakres materiału
- Producent: TECH-TOM, Polska
- Modele strugarek: STG-2 / STG-4
- Rok produkcji: 2021
- Ostatnia modyfikacja: 2024
- Długość drewna na wejściu: 120–600 mm
- Maksymalna szerokość materiału podana dla linii: 115 mm
- Maksymalna szerokość elementu dla magazynka podającego: 110 mm
- Maksymalna grubość materiału: 100 mm
- TECH-TOM STG-2: dwie głowice, góra / dół; podana moc przyłączeniowa jednej strugarki: 14 kW
- STG-4: cztery głowice, góra / dół / prawa / lewa; podana moc przyłączeniowa jednej strugarki: 22 kW
- Miejsce pracy podane dla gniazda: około 18 × 12 m
- Zasilanie: 400 V, 3 fazy
- Wymagana instalacja odciągu trocin i pyłu
Limit szerokości magazynka i podany limit linii opisują różne elementy konfiguracji. Zakres pracy całego zestawu należy potwierdzić dla konkretnej drogi podawania materiału. Wymiary 18 × 12 m dotyczą podanego miejsca pracy gniazda; nie określają całego układu magazynów rolkowych.
Skład zestawu
- Strugarki TECH-TOM STG-2: 5 sztuk
- Strugarki STG-4: 6 sztuk, w tym 1 zapasowa
- Podajniki taśmowe z poziomym magazynkiem o długości 800 mm: 5 sztuk; maksymalny element dla magazynka: 600 × 110 × 100 mm
- Podajniki między strugarkami z automatycznym obracaniem materiału: 5 sztuk
- Podajniki łańcuchowe z magazynkiem przed STG-4: 6 sztuk, w tym 1 zapasowy; do ponownej obróbki elementów wymagających zmniejszenia grubości lub szerokości
- Transporter taśmowy odbiorczy: długość 25 m
- Stół sortowniczy ze stali nierdzewnej: 13 500 × 520 mm, z laserem liniowym do centrowania elementów
- Stanowiska sortowania: 10
- Stoliki pomocnicze do odkładania i sortowania: 11 sztuk, 1500 × 400 mm
- Podnośniki nożycowe pod europalety: 22 sztuki, platforma 1300 × 900 mm, udźwig 600 kg
- Podnośniki nożycowe przy stanowiskach strugania: 5 sztuk, platforma 1800 × 1600 mm, udźwig 1200 kg
- Piły tarczowe z wózkiem na szynach do wyrzynki czołowej i skracania elementów: 2 sztuki
- Rampa załadowcza: 6 rzędów rolkowych po 12 m, szerokość 1800 mm
- Magazyn rolkowy europalet: łączna długość 170 m, szerokość 900 mm
Moc całej linii, wraz z transporterami i podnośnikami, wymaga ustalenia na podstawie kompletnej konfiguracji napędów.
Przygotowanie drewna do produkcji płyt meblowych i blatów
Linia TECH-TOM STG-2 / STG-4 służy do przygotowania krótkich elementów z twardego drewna liściastego do produkcji płyt meblowych i blatów łączonych na zamknięty mikrowczep poziomy. Wstępne struganie i sortowanie poprzedzają czopowanie oraz łączenie elementów we wstęgi.
Dwustopniowa obróbka pozwala najpierw przygotować powierzchnie górną i dolną, następnie obrócić element i wykonać obróbkę czterostronną. Osobne podajniki przed STG-4 służą do ponownej obróbki materiału wymagającego korekty grubości lub szerokości.
Organizacja obsługi
Pięć stanowisk operatorskich obsługuje dziesięć strugarek pracujących w pięciu parach. Każda para może również pracować jako oddzielny rząd, obsługiwany przez jednego operatora.
Przy transporterze i stołach przygotowano dziesięć stanowisk sortujących. Liczbę osób dobiera się do gatunku drewna, ilości wad i wymaganych klas. Według doświadczeń właściciela sortowanie sękatego dębu z bielą wymaga większej obsady, natomiast przy buku w klasie ABC wystarczało pięć stanowisk sortujących.
Zobacz również pozostałe maszyny i linie produkcyjne w katalogu Marsala Servis.
Przebieg strugania i sortowania
- Buforowanie palet: palety z suchą fryzą trafiają na transportery rolkowe o długości 12 m, tworząc zapas materiału dla operatorów.
- Załadunek magazynka: operator przesuwa paletę po rolkach do podnośnika nożycowego przed pierwszą strugarką. Podnośnik ustawia wysokość palety dogodną do ręcznego odkładania fryzy do magazynka. W opisanym procesie używano palet z ładunkiem o wymiarach około 1600 × 1600 × 1000 mm.
- Ciągłe podawanie: magazynek z buforem o długości 800 mm równomiernie podaje elementy do STG-2.
- Pierwszy etap strugania: TECH-TOM STG-2 obrabia powierzchnie górną i dolną. Według stosowanej technologii dolna powierzchnia jest strugana minimalnie, a górna mocniej, aby przygotować wyrównaną powierzchnię bazową. Boki nie są obrabiane na tym etapie.
- Automatyczne obrócenie: podajnik między strugarkami odbiera element, obraca go o 180°, zamieniając górną i dolną powierzchnię, i przekazuje do STG-4.
- Obróbka czterostronna: STG-4 minimalnie obrabia dolną powierzchnię bazową, następnie prawy i lewy bok. Łańcuch kolcowy prowadzi element i dociska go do blatów. Obróbka górnej powierzchni na końcu usuwa pozostałe niedostrugania oraz ślady po kolcach.
- Transport i sortowanie: skalibrowane elementy trafiają na transporter taśmowy o długości 25 m. Operatorzy sortują materiał na klasy A/B, B/C i C/C, wydzielają wady oraz elementy wymagające korekty grubości, szerokości lub obróbki czołowej.
- Magazynowanie: posortowany materiał odkładany jest na europalety i transportowany systemem rolkowym do magazynów buforowych, gdzie oczekuje na czopowanie.
Opis przedstawia technologię stosowaną przez właściciela. Ustawienia maszyn i narzędzi należy dostosować do materiału oraz instrukcji obsługi.