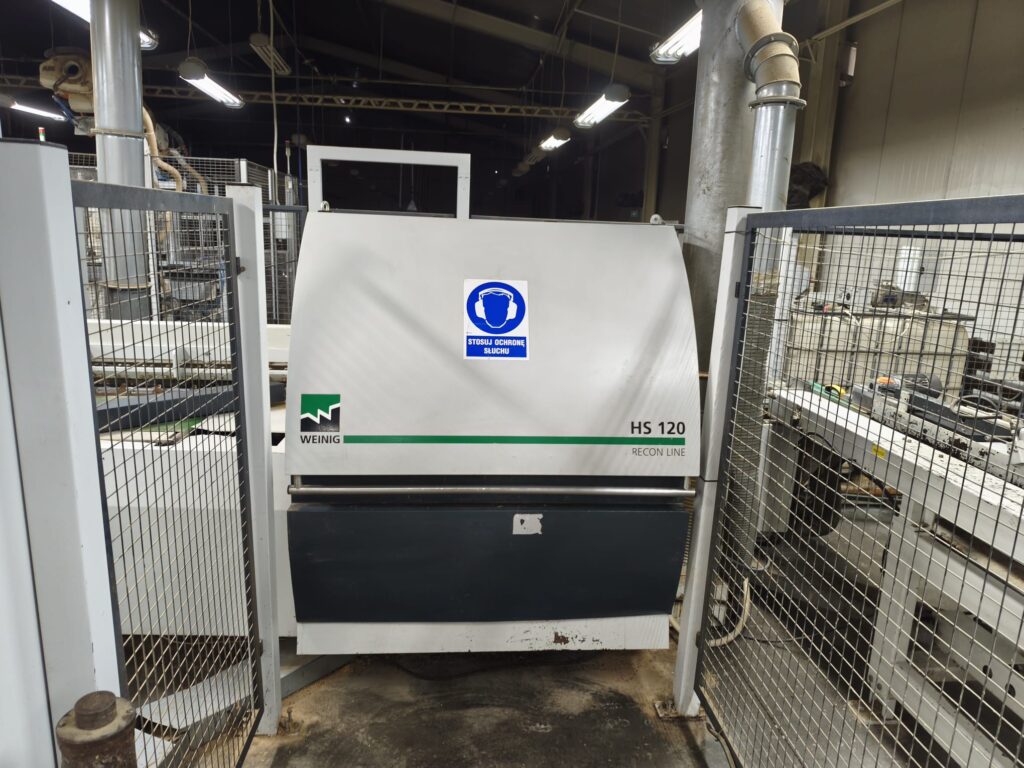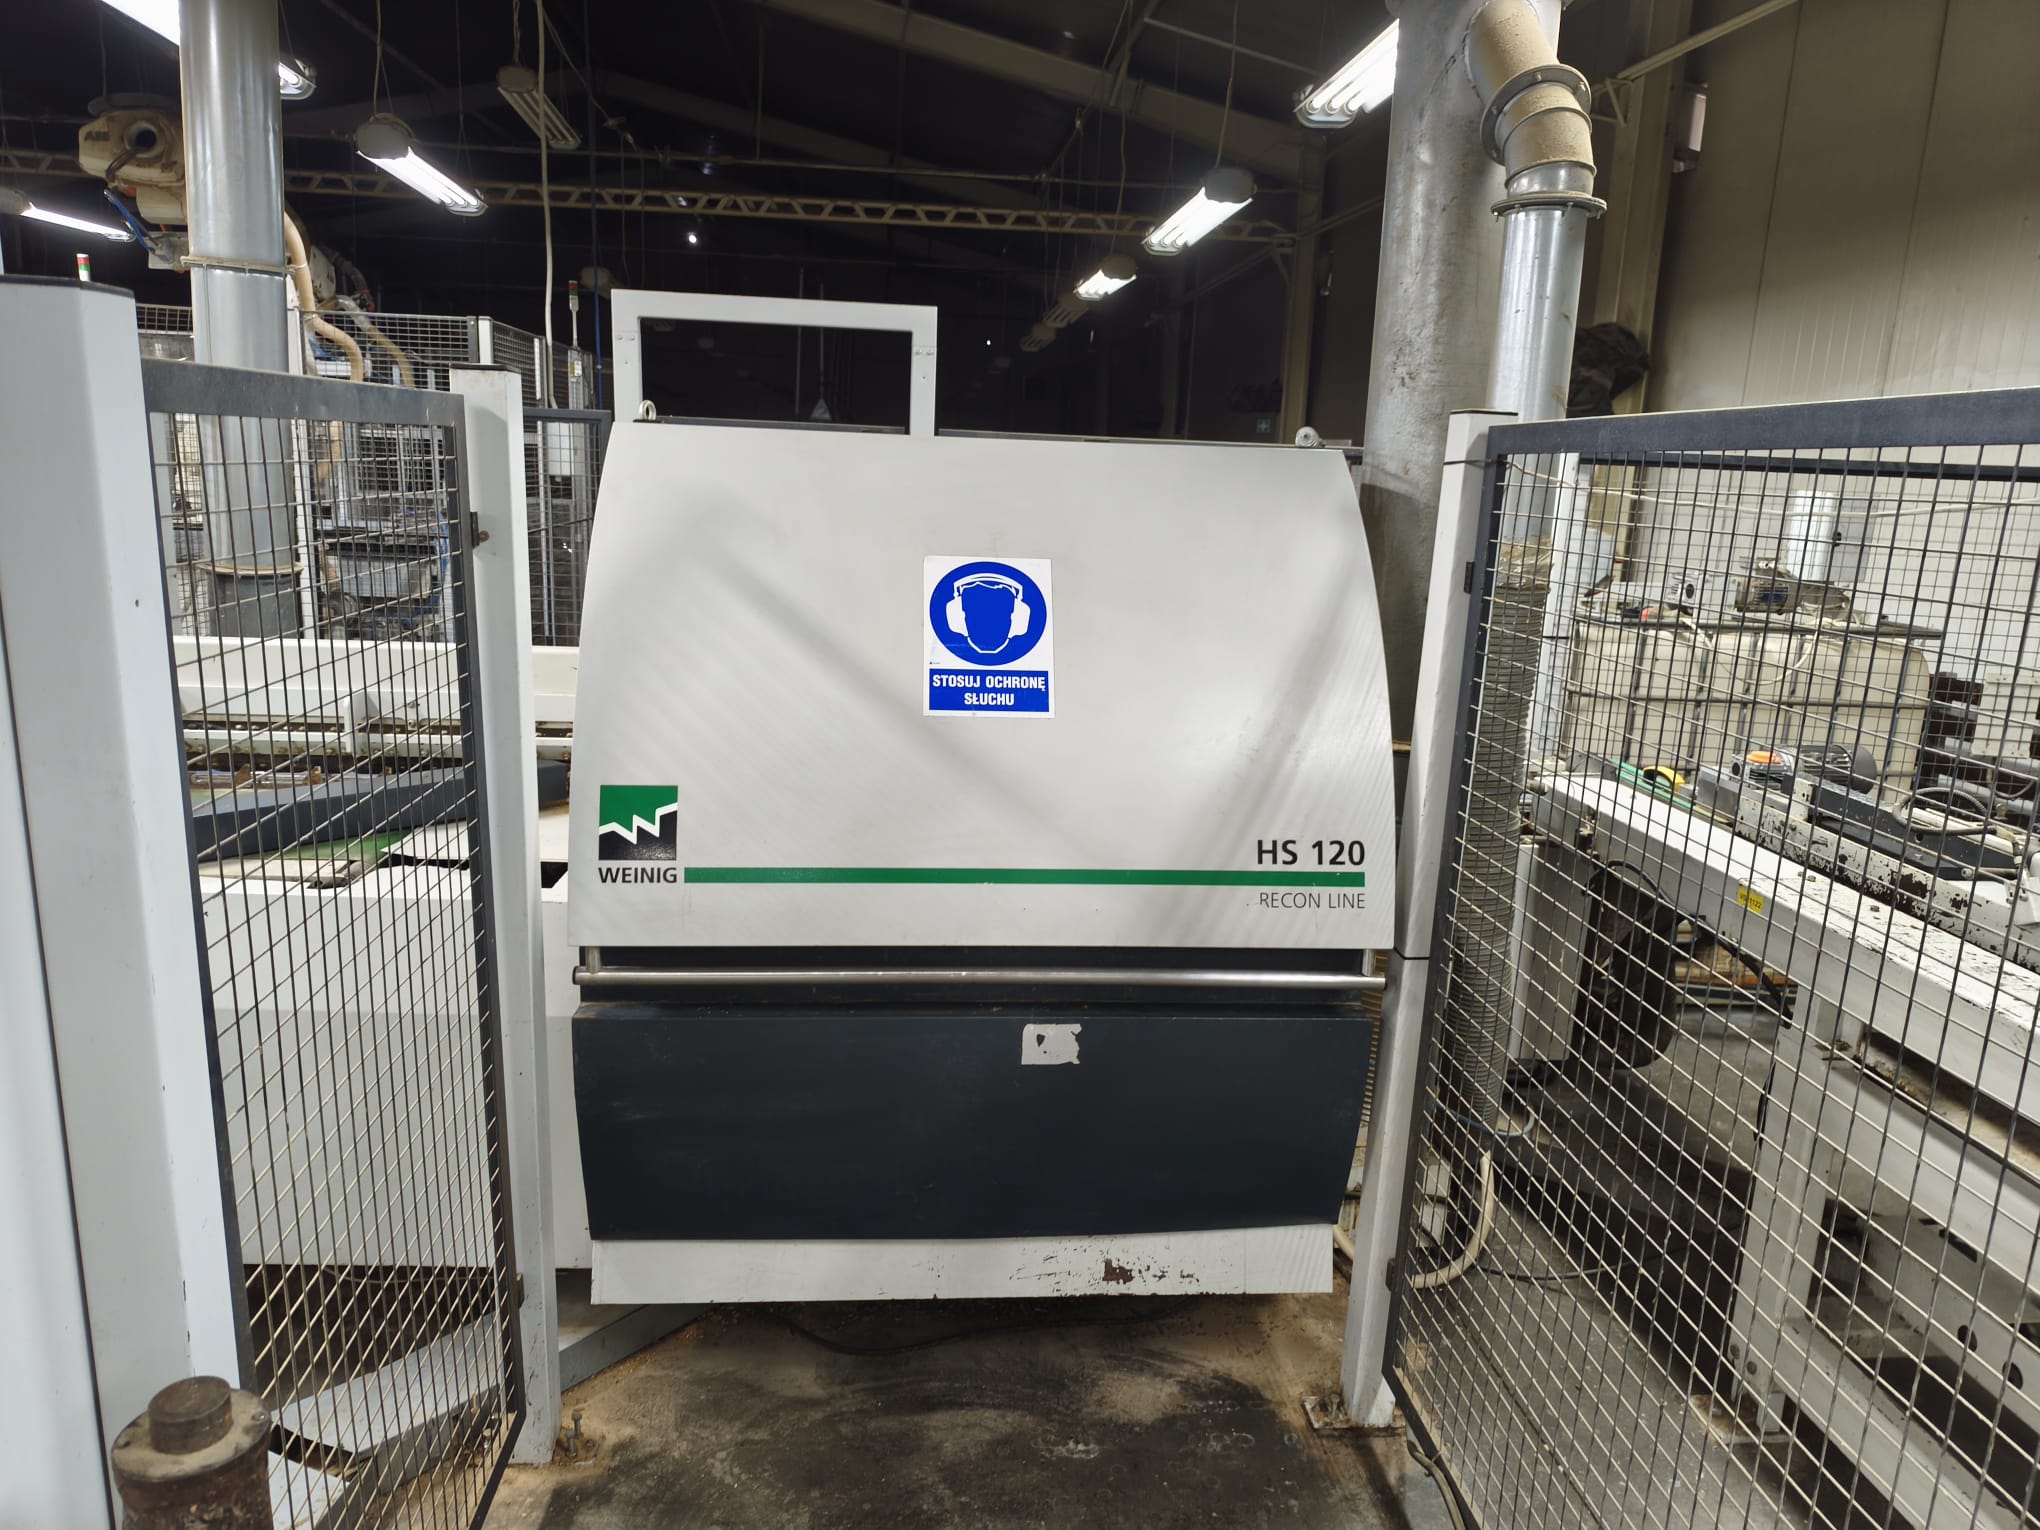
WEINIG GRECON HS120 – kompletna, zautomatyzowana linia finger joint do przemysłowego łączenia elementów z drewna litego na mikrowczepy. Rok produkcji 2014, konfiguracja HS 120 LI, robot załadunkowy ABB IRB 6640, dwie stacje frezujące, system kontroli aplikacji kleju GlueEye Vision oraz odcinek prasowania ok. 6100 mm. Linia wyposażona w automatyczny transport i rozbudowany system buforowania gotowych elementów.
WEINIG GRECON HS120 to kompletna, zautomatyzowana linia do przemysłowego łączenia drewna na mikrowczepy (finger joint), wyprodukowana w 2014 r. w konfiguracji HS 120 LI. System przeznaczony jest do łączenia krótkich elementów z drewna litego w dłuższe komponenty przy wykorzystaniu technologii połączeń mikrowczepowych.
Oferowana linia finger joint została rozbudowana o zrobotyzowany system automatycznego załadunku z robotem ABB IRB 6640 oraz dwiema celami paletowymi, umożliwiającymi naprzemienne podawanie przygotowanego materiału do procesu produkcyjnego.
Proces technologiczny obejmuje automatyczne podawanie elementów, przygotowanie i frezowanie profili mikrowczepowych, aplikację kleju z kontrolą GlueEye Vision, wstępne łączenie elementów, cięcie powstającego pasma na zadaną długość oraz końcowe prasowanie. Gotowe elementy są następnie automatycznie odbierane i przekazywane do systemu buforowania.
Zintegrowana konfiguracja WEINIG GRECON HS120 łączy w jednym ciągu technologicznym załadunek materiału, obróbkę końców elementów, aplikację kleju, łączenie oraz prasowanie. Automatyzacja transportu i załadunku ogranicza konieczność ręcznego przemieszczania materiału pomiędzy poszczególnymi etapami procesu.
Automatyczny system załadunku ABB
Wyposażenie linii
Wymagane media
WEINIG GRECON HS120 jest przeznaczona do przemysłowej obróbki krótkich elementów z drewna litego oraz ich łączenia wzdłużnego na mikrowczepy (finger joint) w dłuższe elementy o długości do ok. 6100 mm.
Linia umożliwia przemysłowe zagospodarowanie krótszych odcinków drewna poprzez przygotowanie profili mikrowczepowych, aplikację kleju oraz ich trwałe łączenie w elementy przeznaczone do dalszej obróbki i produkcji.
Uzyskany materiał może być wykorzystywany do dalszej produkcji:
Zautomatyzowana linia do łączenia drewna na mikrowczepy może być stosowana w zakładach przemysłowej obróbki drewna, fabrykach mebli, zakładach produkujących płyty klejone oraz przedsiębiorstwach wykorzystujących technologię wzdłużnego łączenia drewna.
Palety z materiałem → robot ABB → podawanie do HS 120 → frezowanie mikrowczepów → aplikacja kleju → wstępne łączenie → cięcie na długość → prasowanie → odbiór i buforowanie
Palety z wcześniej przygotowanymi i przesortowanymi elementami drewnianymi umieszczane są w dwóch celach załadunkowych. Robot ABB IRB 6640 automatycznie pobiera materiał i przekazuje go do układu podawania linii WEINIG GRECON HS120.
Elementy są transportowane do dwóch stacji frezujących, w których na ich końcach wykonywane są profile mikrowczepowe. Układ wyposażony jest w cztery podcinaki, wspomagające przygotowanie elementów do dalszego procesu.
Następnie automatyczny system aplikuje klej na przygotowane powierzchnie połączeń. Poprawność aplikacji kleju kontrolowana jest przez system GlueEye Vision.
Przygotowane elementy trafiają do stacji wstępnego wczepiania, gdzie kolejne odcinki drewna są ustawiane i łączone wzdłużnie za pomocą przygotowanych profili mikrowczepowych. Powstające pasmo jest prowadzone przez linię do osiągnięcia zadanej długości.
Po uzyskaniu wymaganej długości piła poprzeczna odcina element, który następnie przekazywany jest do sekcji prasowania. W prasie następuje właściwe dociśnięcie i zespolenie połączeń mikrowczepowych.
Gotowe elementy odbierane są na podnośniku nożycowym FAMAD DBNA-40T DUO, a następnie mogą zostać poddane kontroli i przekazane poprzez system transporterów rolkowych do magazynu buforowego.