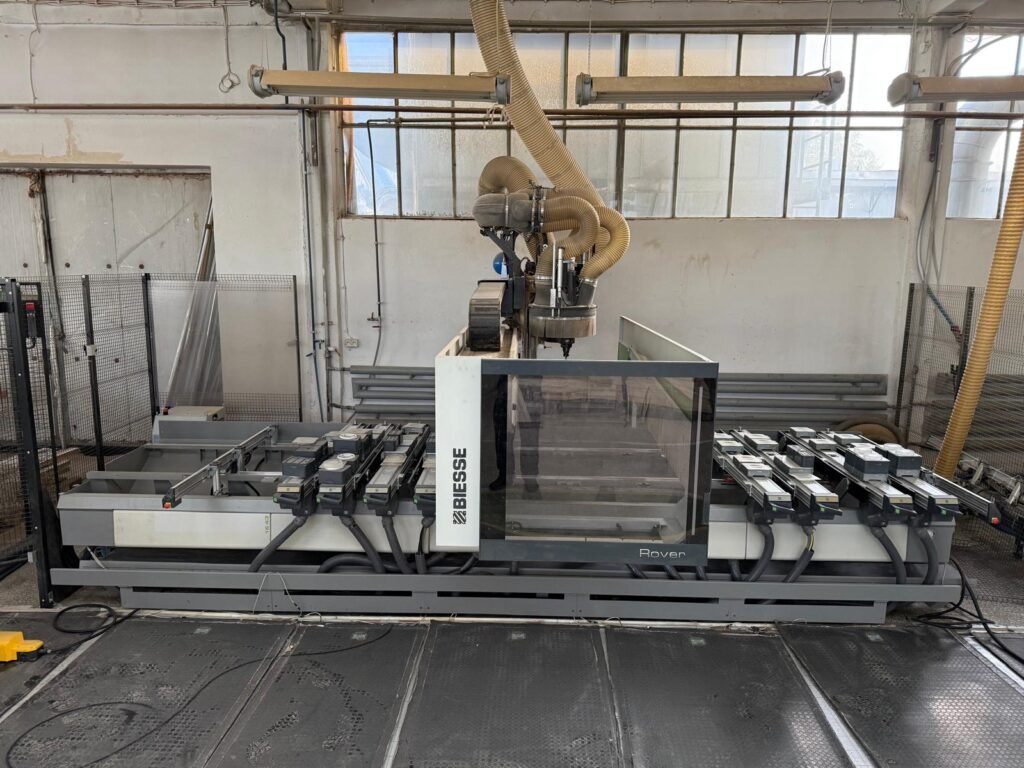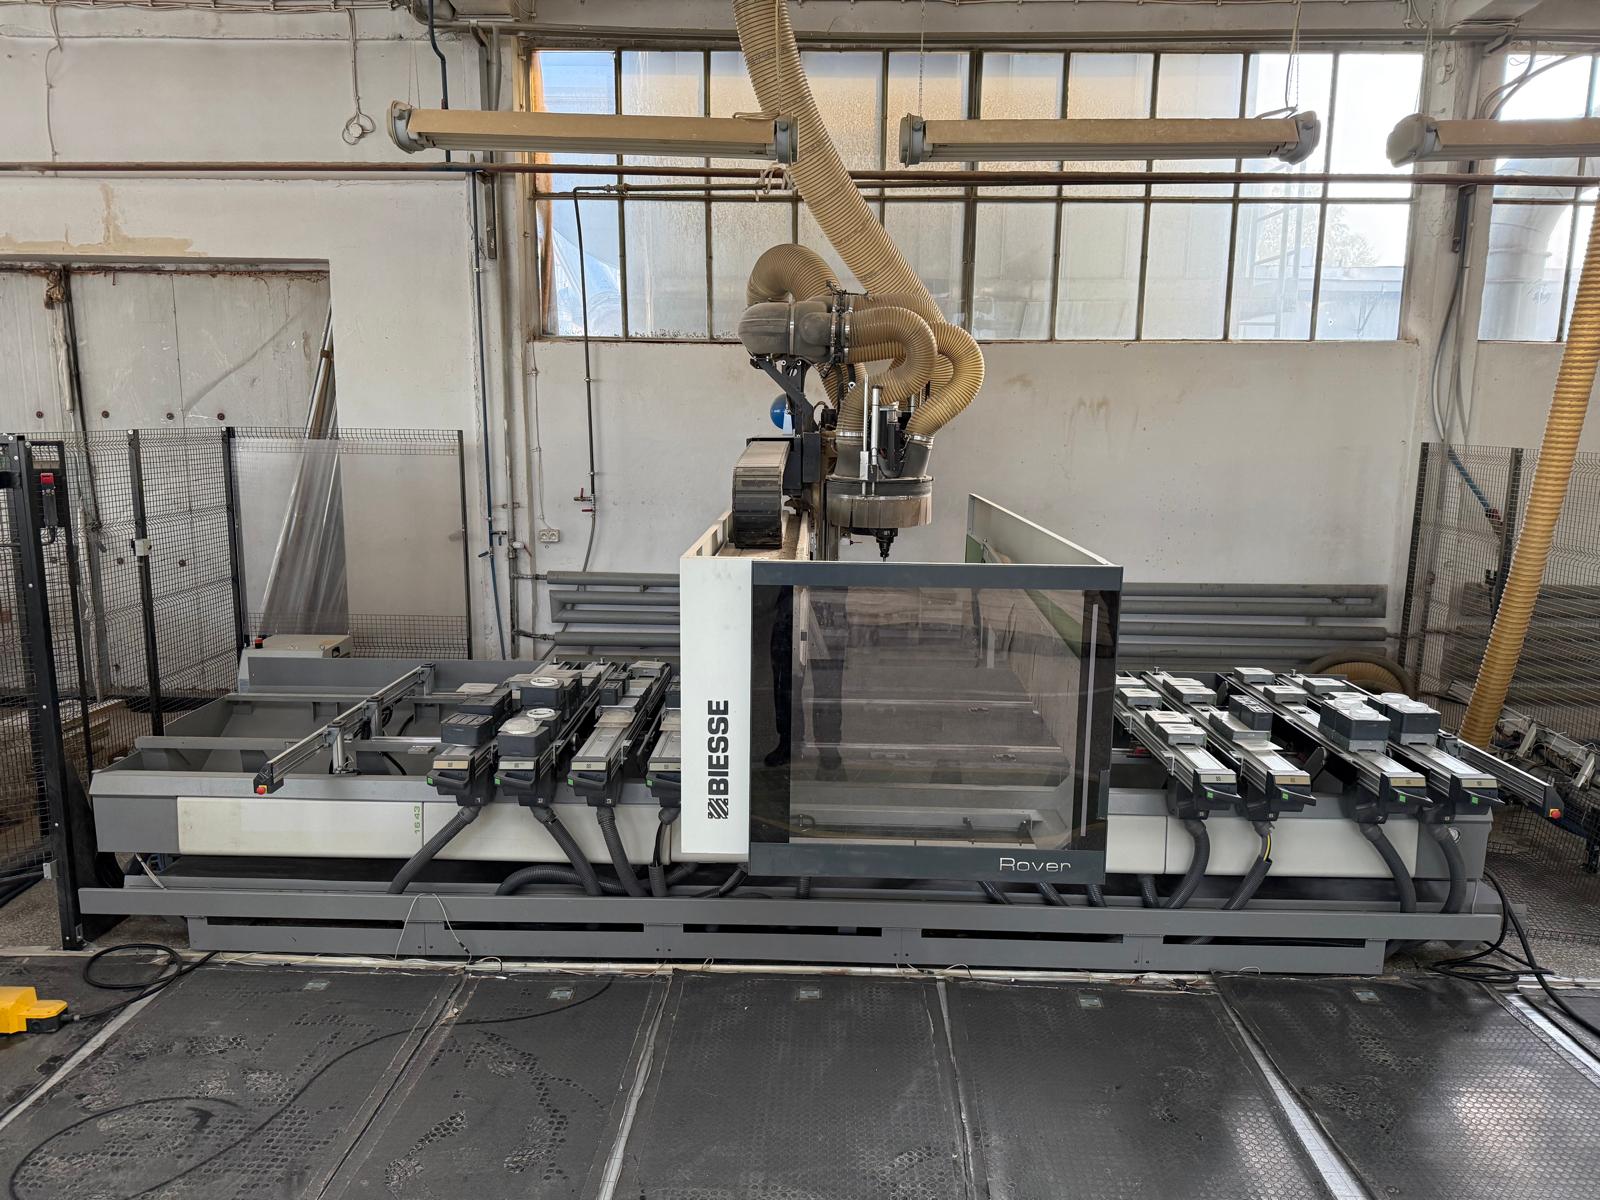
Centrum obróbcze CNC BIESSE Rover A 1643 wyposażone w chłodzone cieczą elektrowrzeciono HSD ES369L 6P o mocy 14 kW, system mocowania narzędzi HSK-F63, głowicę wiertarską HSD, automatyczny system wymiany narzędzi oraz podciśnieniowe mocowanie obrabianego materiału. Obszar roboczy ok. 4320 × 1620 mm. Maszynę można obejrzeć, uruchomić i przetestować przed zakupem.
BIESSE Rover A 1643 5-osiowe centrum obróbcze CNC przeznaczone jest do profesjonalnej obróbki drewna, płyt drewnopochodnych oraz elementów meblowych. 5-osiowa technologia obróbki umożliwia wykonywanie zaawansowanych operacji frezowania i obróbki elementów pod różnymi kątami, a także wiercenie, wykonywanie rowków oraz realizację złożonych operacji CNC w jednym cyklu roboczym.
Maszyna wyposażona jest w chłodzone cieczą elektrowrzeciono HSD ES369L 6P o mocy 14 kW, osiągające prędkość do 20 000 obr./min i wykorzystujące system mocowania narzędzi HSK-F63. Automatyczna wymiana narzędzi umożliwia wykonywanie różnych operacji obróbczych bez konieczności ręcznej zmiany narzędzia.
BIESSE Rover A 1643 wyposażony jest również w głowicę wiertarską HSD, konsolowy stół roboczy z regulowanymi przyssawkami podciśnieniowymi, automatyczny system wymiany narzędzi oraz pompę próżniową BUSCH służącą do mocowania obrabianych elementów.
Obszar roboczy modelu Rover A 1643 wynosi około 4320 × 1620 mm, co umożliwia obróbkę dużych płyt i elementów wykorzystywanych w produkcji mebli oraz przemyśle drzewnym.
Maszyna obsługiwana jest za pomocą systemu sterowania CNC BIESSE, wyposażonego w komputerowe stanowisko operatora oraz ręczny panel sterujący.
Oferowane używane 5-osiowe centrum obróbcze CNC BIESSE Rover A 1643 znajduje się w dobrym stanie technicznym. Istnieje możliwość obejrzenia maszyny, jej uruchomienia oraz wykonania próby przed zakupem.
BIESSE Rover A 1643 centrum obróbcze CNC przeznaczone jest do profesjonalnej obróbki drewna, płyt MDF, płyt wiórowych, sklejki oraz elementów meblowych. Maszyna znajduje zastosowanie w zakładach stolarskich, fabrykach mebli oraz zakładach przemysłowej obróbki drewna.
Maszyna może być wykorzystywana m.in. do:
Duży obszar roboczy w połączeniu z podciśnieniowym mocowaniem materiału, automatyczną wymianą narzędzi oraz agregatami HSD sprawia, że Rover A 1643 może być wykorzystywany zarówno do produkcji pojedynczych elementów, jak i w przemysłowej obróbce drewna.
Elektrowrzeciono z systemem HSK-F63 umożliwia stosowanie szerokiej gamy profesjonalnych narzędzi obróbczych, natomiast dedykowany agregat wiertarski HSD pozwala na wydajne wykonywanie operacji wiercenia.
Zobacz również inne maszyny i urządzenia do obróbki drewna dostępne w naszej ofercie.
Element obrabiany jest umieszczany na konsolowym stole roboczym i mocowany za pomocą regulowanych przyssawek podciśnieniowych. System próżniowy zapewnia stabilne unieruchomienie elementu podczas całego procesu obróbki.
Po wczytaniu programu obróbczego system sterowania CNC BIESSE steruje ruchem zespołów obróbczych maszyny zgodnie z zaprogramowanymi osiami i parametrami.
Elektrowrzeciono HSD ES369L 6P o mocy znamionowej 14 kW i maksymalnej prędkości obrotowej 20 000 obr./min wykonuje operacje frezowania, profilowania oraz inne operacje obróbcze. Automatyczny system mocowania narzędzi HSK-F63 umożliwia szybką wymianę narzędzi podczas cyklu obróbczego.
Operacje wiercenia wykonywane są przez dedykowaną głowicę wiertarską HSD, umożliwiającą obróbkę pionową i poziomą oraz wykorzystanie zintegrowanego zespołu piły, gdy wymaga tego realizowany program.
Automatyczny system wymiany narzędzi umożliwia wykonanie kilku różnych operacji obróbczych w ramach jednego programu CNC, ograniczając konieczność ręcznej ingerencji operatora i zwiększając efektywność procesu produkcyjnego.
Po zakończeniu cyklu obróbki podciśnienie zostaje zwolnione, a gotowy element może zostać zdjęty ze stołu roboczego.